
Ускорение нагрева и повышение равномерности температуры
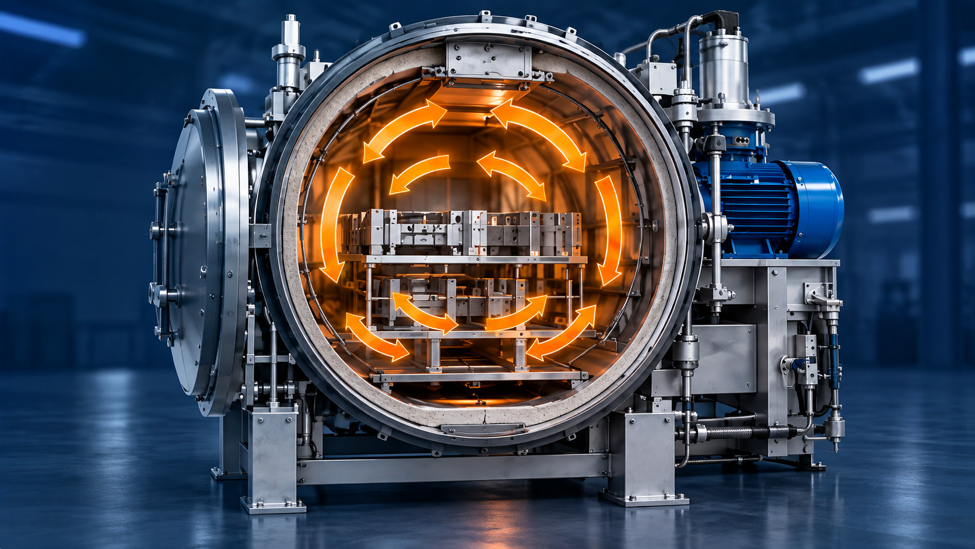
Конвекционный нагрев позволяет интенсифицировать теплообмен на низкотемпературных стадиях вакуумной термообработки. Принудительная циркуляция инертного газа увеличивает скорость нагрева и способствует выравниванию температуры по объёму загрузки.
Прогрев деталей с большой толщиной стенки или сечения
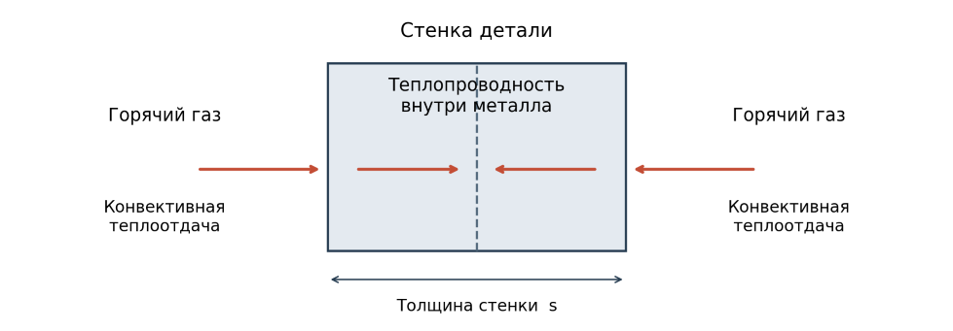
При термической обработке важно обеспечить прогрев всей загрузки, включая сердцевину наиболее массивной детали. Температура рабочего пространства сама по себе не показывает, достигла ли загрузка требуемого состояния. Скорость прогрева зависит от толщины сечения, теплопроводности материала, доступной для теплообмена поверхности и расположения изделий в садке.
Понятие «толстостенная деталь» применительно к нагреву не имеет универсальной границы в миллиметрах. Для полой детали оценивают толщину стенки и доступ газа к обеим её сторонам, для плиты — толщину, для сплошного цилиндра — диаметр и расстояние от поверхности до оси. Большая масса садки и большая толщина отдельного изделия требуют разных оценок: множество тонких деталей может весить столько же, сколько один массивный блок, но нагреваться иначе.
Например, у плиты толщиной 20, 50 и 100 мм, нагреваемой одинаково с двух широких сторон, расстояние от поверхности до средней плоскости составляет соответственно 10, 25 и 50 мм. Это примеры геометрии, а не классификация деталей по толщине. Для стенки толщиной 50 мм при доступе газа только с одной стороны путь прогрева до противоположной поверхности составляет уже 50 мм.
При оценке подобия прогрева плоских сечений характерное время внутреннего выравнивания пропорционально квадрату полутолщины и обратно пропорционально температуропроводности. Поэтому удвоение толщины при сопоставимых граничных условиях даёт примерно четырёхкратный масштаб времени внутреннего выравнивания. Это не готовая длительность нагрева в печи: её определяют расчётом или измерениями.
Для предварительной оценки внутренних перепадов используют число Био, сопоставляющее сопротивление теплопроводности внутри детали с сопротивлением теплоотдаче на поверхности. При малом числе Био (обычно не более 0,1) допустима модель почти равномерной температуры тела. При более высоких значениях необходимо учитывать распределение температуры по сечению. Поэтому указывать единую минимальную толщину для применения конвекции технически некорректно.
В вакууме тепло поступает к поверхности детали преимущественно за счёт радиационного теплообмена (излучением). На начальной стадии его интенсивность относительно невелика. При этом затенённые участки и изделия внутри плотной садки могут получать меньше тепла. Отставание сердцевины определяется прежде всего теплопроводностью материала и расстоянием от нагреваемой поверхности до центра сечения.
При конвективном нагреве камеру заполняют технологическим газом, а вентилятор создаёт его принудительную циркуляцию. Газ переносит тепло к доступным поверхностям, в том числе к участкам, экранированным от прямого излучения. Внутри сплошного металла тепло по-прежнему распространяется теплопроводностью.
Как работает система конвекционного нагрева
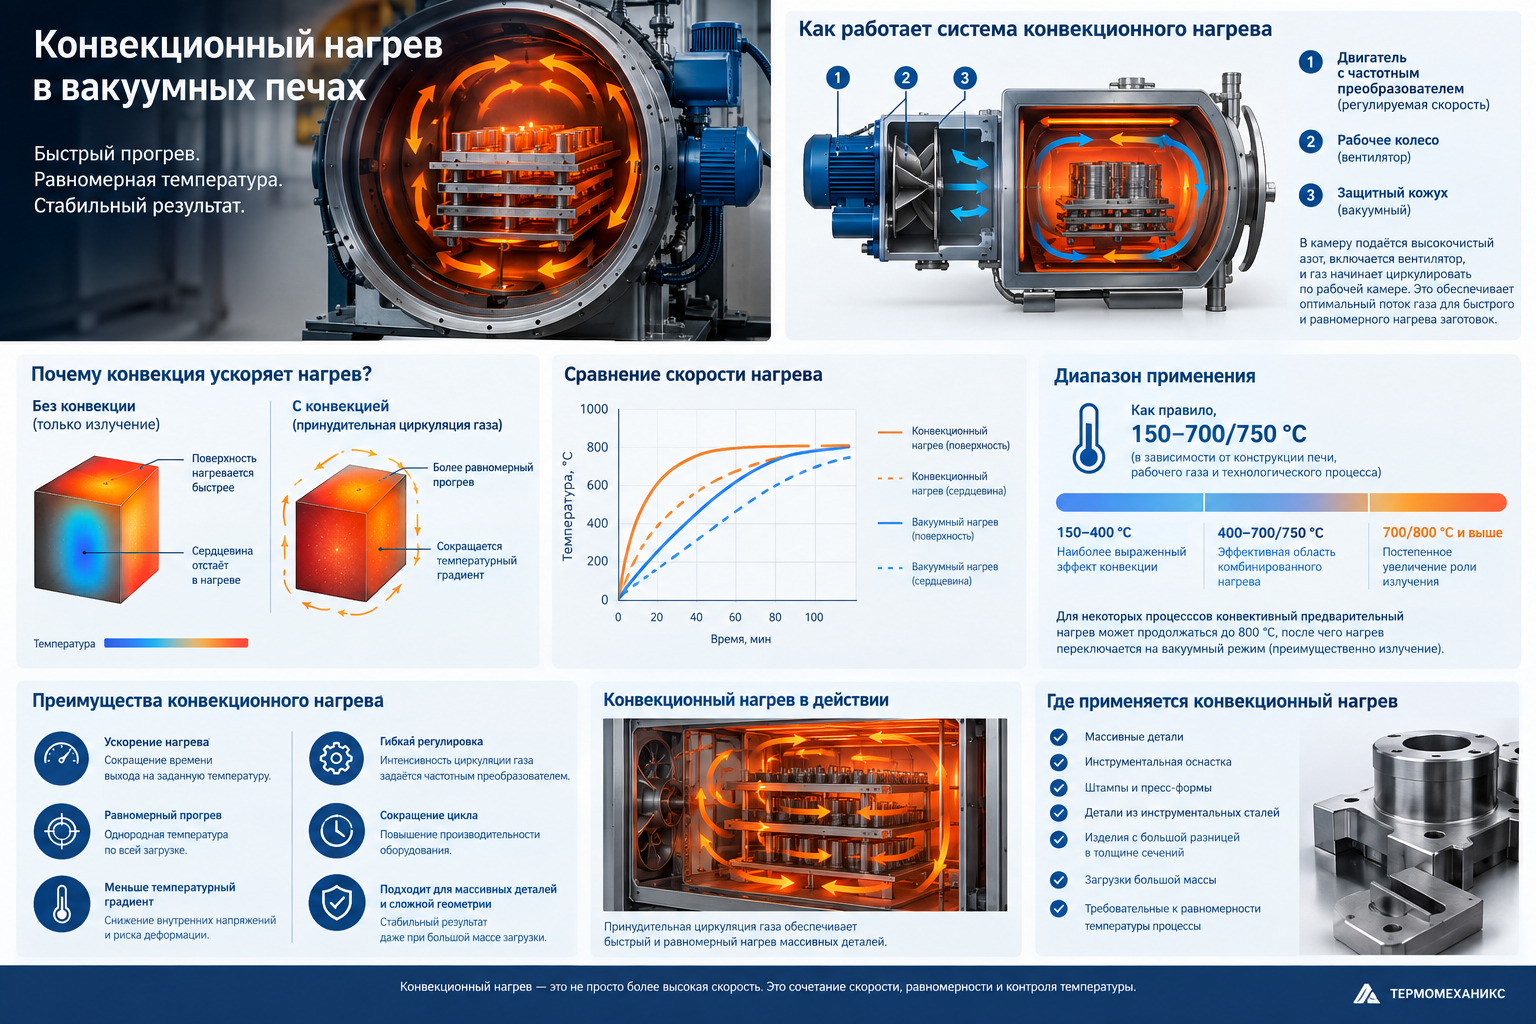
Система включает электродвигатель с регулируемой скоростью вращения, рабочее колесо, направляющие лопатки потока, защитный вакуумный кожух и частотный преобразователь. Регулирование скорости вентилятора позволяет управлять интенсивностью циркуляции газа в рабочей камере.
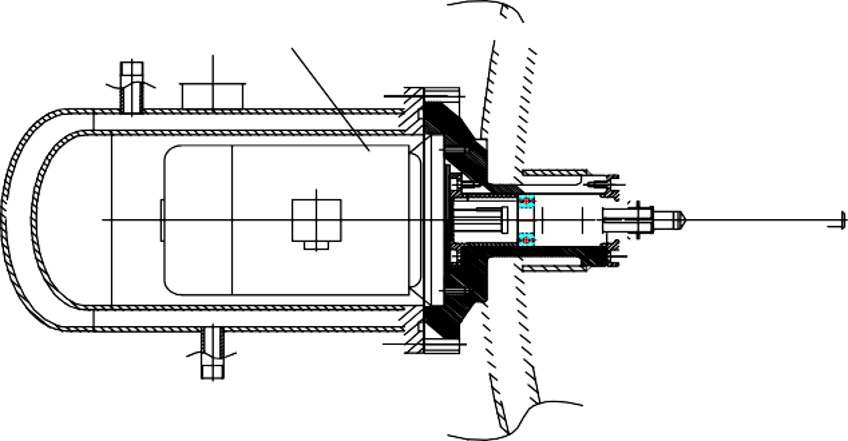
В описанной системе предусмотрена подача высокочистого азота и принудительная циркуляция газа вентилятором. Азот применяют при его совместимости с материалом и режимом обработки; он не является химически инертным для всех сплавов. При необходимости используют аргон, если это допускает конструкция печи. Давление газа и допустимую температуру работы вентилятора задаёт изготовитель оборудования.
В описанной конструкции предусмотрены рабочее колесо и вал из CFC — углерод-углеродного композиционного материала. Это характеристика данного исполнения, а не обязательное требование ко всем конвективным системам.
Почему конвекция ускоряет нагрев
На низкотемпературных стадиях принудительная циркуляция газа добавляет к радиационному теплообмену (излучением) конвективный подвод тепла. При достаточном расходе газа и доступе к поверхностям это позволяет быстрее передать энергию загрузке и уменьшить различие условий нагрева между её участками.
Для массивной детали ускорение подвода тепла не означает мгновенного прогрева сердцевины. Если внешняя теплоотдача уже интенсивна, дальнейшее увеличение скорости газа даёт ограниченный выигрыш: прогрев начинает сильнее зависеть от теплопроводности металла и толщины сечения.
Конвекция создаёт условия для ускорения нагрева и повышения однородности температуры садки. Для одновременного ограничения перепада между поверхностью и сердцевиной необходим согласованный режим подъёма температуры и промежуточных выдержек. Простое увеличение мощности или скорости вентилятора такого результата не гарантирует.
Равномерность температуры садки и внутри детали
Следует различать разброс температур между изделиями в садке и перепад внутри одной детали. Циркуляция газа прежде всего выравнивает условия внешнего теплообмена. При слишком быстром подводе тепла поверхность толстого сечения может нагреваться быстрее сердцевины, а внутренний перепад — временно увеличиваться.
Уменьшению внутренних температурных перепадов способствует сочетание равномерного обдува, контролируемого темпа нагрева и выдержек. Результат проверяют по термопарам в характерных точках садки и в образце, представляющем наиболее медленно прогревающееся сечение. Уменьшение перепадов может снизить составляющую деформации, связанную с термическими напряжениями, но не исключает влияния остаточных напряжений и фазовых превращений.
Диапазон применения конвекционного нагрева
Рабочая область конвективного нагрева определяется конструкцией камеры и вентилятора, газом, давлением и процессом обработки. В промышленных вакуумных печах встречаются номинальные диапазоны порядка 150–700 °C. В отдельных технологиях обработки быстрорежущих сталей конвективный предварительный нагрев продолжают примерно до 800 °C. Эти значения характеризуют разные установки и режимы, а не единую спецификацию оборудования.
Для предварительного выбора технологии можно выделить следующие температурные области:
- 150–400 °C. Конвекция особенно полезна, когда интенсивность радиационного теплообмена невелика. Возможны предварительный нагрев, низкий отпуск ряда сталей и старение отдельных сплавов — только в соответствии с режимом конкретного материала. Нижняя отметка 150 °C не является физическим порогом возникновения конвекции.
- 400–700 °C. Конвективный и радиационный механизмы работают совместно. Область может охватывать предварительный нагрев, высокий отпуск и снятие напряжений для подходящих марок сталей. Верхнюю границу, в том числе возможность работы до 750 °C, необходимо подтверждать характеристиками конкретной печи.
- Около 700–800 °C. В зависимости от оборудования конвективную стадию завершают или продолжают до предусмотренной технологией температуры. При дальнейшем нагреве часто переходят к радиационному теплообмену (излучением) в вакууме. Температура перехода не является универсальной границей эффективности конвекции.
Нормализацию сталей нельзя относить к диапазону 150–400 °C: она требует нагрева выше соответствующих критических температур и последующего охлаждения по заданному режиму. Температуры отпуска, старения и снятия напряжений также выбирают по марке материала, а не по возможностям вентилятора.
Сравнение нагрева с конвекцией и в вакууме
При радиационном нагреве (излучением) в вакууме распределение подвода тепла зависит от расположения нагревателей, свойств поверхностей и взаимного экранирования изделий. Конвекция улучшает теплообмен с доступными для газа поверхностями, в том числе с затенёнными участками садки.
Для корректного сравнения используют одинаковые материал, геометрию, массу и укладку садки, начальную температуру и критерий окончания нагрева. Оценивают время достижения заданной температуры самой холодной точкой, максимальный разброс по садке и перепад между поверхностью и сердцевиной контрольного сечения.
Количественный выигрыш определяют испытанием или расчётом для конкретной загрузки. Плавные иллюстративные кривые без исходных измерений не позволяют обосновать сокращение цикла в процентах или обещать определённую разницу температур.
Преимущества конвекционного нагрева
- Увеличение скорости нагрева. Принудительная циркуляция газа повышает интенсивность теплообмена и сокращает время выхода загрузки на заданную температуру.
- Повышение равномерности. Более равномерный подвод тепла способствует стабилизации температуры по всей загрузке.
- Снижение температурного градиента. Уменьшается разница температур между поверхностью и сердцевиной массивной детали.
- Снижение риска деформации. Более равномерный нагрев создаёт более благоприятные условия для сохранения геометрии изделия.
- Сокращение технологического цикла. Более быстрый предварительный нагрев позволяет уменьшить продолжительность цикла и повысить производительность.
- Регулирование интенсивности нагрева. Скорость вентилятора регулируется частотным преобразователем в зависимости от загрузки и режима.
- Эффективный предварительный нагрев. Конвекция особенно полезна перед переходом к высокотемпературному вакуумному нагреву.
Где особенно полезен конвекционный нагрев
- массивные детали и крупногабаритные заготовки
- инструментальная оснастка
- штампы и пресс-формы
- детали из инструментальных сталей
- изделия со значительной разницей толщины отдельных участков
- загрузки большой массы
- детали, для которых критична минимизация температурного градиента
- изделия, требующие высокой повторяемости термического цикла
Конвекция как часть комбинированной технологии нагрева
- Конвективный нагрев. На начальной стадии в печь подаётся инертный газ и включается вентилятор. Принудительная циркуляция ускоряет прогрев и выравнивает температуру загрузки.
- Выравнивание температуры. После достижения промежуточной температуры может выполняться выдержка для выравнивания температуры между поверхностью и сердцевиной.
- Переход к вакуумному нагреву. При достижении установленной температуры систему конвекции переводят в предусмотренное изготовителем состояние, выполняют откачку газа и продолжают радиационный нагрев (излучением). Конкретную последовательность задаёт алгоритм печи.
- Выход на технологическую температуру. На заключительном этапе деталь достигает температуры конкретного технологического процесса.
Конвекционный нагрев для массивных загрузок
При проектировании термического оборудования важно учитывать не только температуру рабочего пространства, но и реальную температуру изделия. Температура камеры может достигать заданного значения значительно раньше, чем сердцевина массивной детали.
Поэтому производительность оценивают по времени прогрева наиболее холодной точки загрузки с учётом допустимой неоднородности. Для толстых сечений применяют контрольный образец или деталь с термопарами у поверхности и в сердцевине, по возможности воспроизводящие реальные условия обработки.
При выборе системы уточняют максимальную толщину сечения, материал, массу и схему укладки садки, доступ газа к внутренним полостям, заданный температурный диапазон и допустимый перепад температур. Эти данные позволяют согласовать нагревательную мощность, циркуляцию газа и программу выдержек.
Вывод
Принудительная конвекция интенсифицирует подвод тепла к загрузке и способствует более равномерным условиям нагрева, прежде всего на низко- и среднетемпературных стадиях вакуумной термообработки.
Основные преимущества — ускорение прогрева и повышение температурной однородности садки при правильно выбранной циркуляции и программе нагрева.
Для толстостенных и массивных изделий результат определяется также теплопроводностью материала и геометрией сечения. Ограничение перепада между поверхностью и сердцевиной требует контролируемого темпа нагрева, выдержек и проверки температуры загрузки.
Конвективную стадию целесообразно согласовывать с последующим радиационным нагревом (излучением) в вакууме. Рабочие температуры, газ и давление задают для конкретного оборудования и процесса; универсальные обещания по скорости и равномерности заменяют проверяемыми технологическими показателями.
